অসমীয়া
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
তীখা গঠন উৎপাদন প্ৰযুক্তিৰ বিশ্লেষণ
আই. অভাৰভিউ
তীখাৰ গঠন নিৰ্মাণডিজাইন অংকনক ভৌতিক গাঁথনিগত উপাদানলৈ ৰূপান্তৰিত কৰাৰ প্ৰক্ৰিয়া। ইয়াৰ মূল কথাটো হ’ল ষ্টীলৰ সামগ্ৰীসমূহক কাৰখানাৰ উৎপাদন পদ্ধতিৰ জৰিয়তে ডিজাইনৰ প্ৰয়োজনীয়তা অনুসৰি যোগ্যতাসম্পন্ন তীখাৰ গাঁথনিগত সদস্যলৈ প্ৰক্ৰিয়াকৰণ কৰা, একে সময়তে তীখাৰ ছেকচনেল ধৰ্মসমূহ মূলতঃ অপৰিৱৰ্তিত ৰখা।
তীখাৰ গঠনৰ উৎপাদন প্ৰযুক্তি সাধাৰণতে যান্ত্ৰিক উৎপাদনৰ দৰেই। কিন্তু তীখাৰ গঠনৰ সামগ্ৰীসমূহ শেষত নিৰ্মাণ স্থানত একত্ৰিত হোৱাটো লক্ষ্য কৰিলে ইয়াৰ প্ৰক্ৰিয়াসমূহে নিখুঁত নিয়ন্ত্ৰণ আৰু বিকৃতি প্ৰতিৰোধৰ ওপৰত অধিক গুৰুত্ব আৰোপ কৰে।
দ্বিতীয়। তীখাৰ গঠন উৎপাদনৰ প্ৰক্ৰিয়া প্ৰবাহ চাৰ্ট
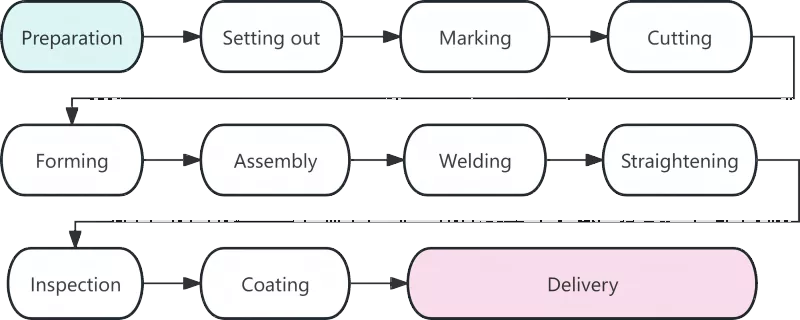
তৃতীয়। প্ৰতিটো কামৰ পদ্ধতিৰ বিশদ বিশ্লেষণ
|
প্ৰক্ৰিয়া |
বিৱৰণ |
|
সামগ্ৰী প্ৰস্তুত কৰা |
সামগ্ৰী প্ৰস্তুত কৰিলে তীখাৰ গঠন নিৰ্মাণৰ আৰম্ভণি হয়, আৰু ইয়াৰ মানদণ্ডই পৰৱৰ্তী সকলো কামৰ পদ্ধতিত প্ৰত্যক্ষভাৱে প্ৰভাৱ পেলায়। এই পৰ্যায়ত মূল কামসমূহৰ ভিতৰত আছে সামগ্ৰী গ্ৰহণ কৰা, পোন কৰা আৰু পৃষ্ঠ পৰিষ্কাৰ কৰা। ষ্টীলৰ সামগ্ৰী কাৰখানাত উপস্থিত হোৱাৰ পিছত ইয়াৰ সামগ্ৰীৰ প্ৰমাণপত্ৰ প্ৰকৃত সামগ্ৰীৰ সৈতে পৰীক্ষা কৰা হ’ব। প্ৰধান গাঁথনিগত উপাদানসমূহত ব্যৱহৃত তীখাৰ বাবে ৰাসায়নিক গঠন আৰু যান্ত্ৰিক ধৰ্মৰ পুনৰ পৰিদৰ্শন কৰিব লাগিব। পৰিবহণৰ সময়ত হোৱা বিকৃত তীখাবোৰ ৰোলাৰ ষ্ট্ৰেইটেনাৰ বা হাইড্ৰলিক জেকিং মেচিন ব্যৱহাৰ কৰি পোন কৰিব লাগে। অভিজ্ঞতাই দেখুৱাইছে যে ব্লেংকিঙৰ প্ৰায় ৮০% মাত্ৰিক ভুলৰ ফলত হয় অসঠিক কেঁচামালৰ। |
|
লফটিং |
তীখাৰ গঠন নিৰ্মাণত নিখুঁত নিয়ন্ত্ৰণৰ বাবে লফ্টিং হৈছে প্ৰথমটো জটিল পদক্ষেপ। নিৰ্দিষ্ট প্লেটফৰ্ম বা বিন্যাস টেবুলত, কাৰিকৰী বিদ্যাবিদসকলে অংশৰ আকৃতি সংজ্ঞায়িত কৰিবলৈ ডিজাইন অংকন অনুসৰি ১:১ অনুপাতত সম্পূৰ্ণ-মাপৰ উপাদান সংযোগ আৰু ৰূপৰেখা আঁকে। অংকনৰ মাত্ৰা পৰীক্ষা কৰাৰ উপৰিও প্ৰাসংগিক প্ৰক্ৰিয়াৰ প্ৰয়োজন অনুসৰি ৱেল্ডিং সংকোচন ভাট্টা সংৰক্ষিত থাকিব লাগিব। সাধাৰণতে প্ৰতিটো বাট ৱেল্ডৰ বাবে ১ৰ পৰা ১.৫ মিলিমিটাৰ ভাট্টা আঁতৰাই ৰাখিব লাগে। |
|
চিহ্নিত কৰা |
স্ক্ৰাইবিং বুলিও কোৱা হয়, চিহ্নিতকৰণে ষ্টীলৰ প্লেট আৰু অংশত উপাদানৰ ৰূপৰেখাৰ বাবে ফুটাৰ অৱস্থান আৰু মেচিনিং লাইন চিহ্নিত কৰিবলৈ টেমপ্লেট ব্যৱহাৰ কৰাৰ পদ্ধতিক বুজায়। সামগ্ৰীৰ ব্যৱহাৰৰ হাৰ সৰ্বাধিক কৰিবলৈ "প্ৰথমে ডাঙৰ অংশ, পিছত সৰু অংশ"ৰ নীতি অনুসৰণ কৰা হয়। অনুকূলিত পৰিকল্পনাৰ যোগেদি, সামগ্ৰিক সামগ্ৰী ব্যৱহাৰৰ হাৰ ৮৫% তকৈ অধিক হ'ব পাৰে, আৰু ই আনকি নেষ্টিং অনুকূলনৰ পিছতো ৯২% অতিক্ৰম কৰিব পাৰে। |
|
কাটি থকা |
চিহ্নিত ৰেখাৰে কেঁচামাল পৃথক পৃথক অংশত পৃথক কৰা প্ৰক্ৰিয়াক কাটিং বোলে। মূলসুঁতিৰ কাটিব পৰা পদ্ধতিসমূহৰ ভিতৰত গেছ কাটিং, প্লাজমা কাটিং আৰু লেজাৰ কাটিং আদি অন্যতম। সংখ্যাগত নিয়ন্ত্ৰণ কাটিং প্ৰযুক্তিৰ ব্যাপক প্ৰয়োগে তীখাৰ গঠন নিৰ্মাণৰ নিখুঁততা আৰু কাৰ্যক্ষমতা উন্নত কৰিছে। কিছুমান কাটি লোৱা পৃষ্ঠভাগ গৌণ প্ৰান্ত প্ৰক্ৰিয়াকৰণ অবিহনে প্ৰত্যক্ষ ৱেল্ডিঙৰ বাবে যোগ্য। |
|
গঠন কৰা |
অৰৈখিক উপাদান যেনে বক্ৰ বীম আৰু বেঁকা পাইপৰ আকৃতি ঠাণ্ডা বেণ্ডিং বা গৰম বেণ্ডিঙৰ জৰিয়তে হ’ব লাগে। ঠাণ্ডা বেণ্ডিং কোঠাৰ উষ্ণতাত কৰা হয় আৰু সাধাৰণ বক্ৰ উপাদানৰ ক্ষেত্ৰত প্ৰযোজ্য। গৰম বেণ্ডিঙৰ বাবে তীখাবোৰ বেণ্ডিং কৰাৰ আগতে ৯০০-১১০০ ডিগ্ৰী চেলছিয়াছলৈ গৰম কৰা হয়, যিটো ডাঠ প্লেট বা সৰু বেণ্ডিং ব্যাসাৰ্ধৰ উপাদানৰ বাবে গ্ৰহণ কৰা হয়। |
|
সদন |
সমাবেশৰ অৰ্থ হ'ল অংকনৰ প্ৰয়োজন অনুসৰি প্ৰক্ৰিয়াকৃত অংশসমূহ একত্ৰিত কৰা আৰু টেক ৱেল্ডিঙৰ দ্বাৰা সাময়িকভাৱে ঠিক কৰা। মানক সমাবেশ পদ্ধতি তলত দিয়া ধৰণৰ: ফ্লেংগ প্লেটৰ স্প্লাইচ ছিম পিহিব → ৱেব প্লেটত বাৰ্ আঁতৰাওক → এটা সমাবেশ মেচিনৰ সৈতে নিখুঁত অৱস্থান অৰ্জন কৰক → একপক্ষীয় টি-অংশ ষ্টীলৰ সম্পূৰ্ণ সমাবেশ → সমাবেশটো উলটি দিয়ক আৰু সামগ্ৰিকভাৱে গঠন শেষ কৰক। |
|
ৱেল্ডিং |
উচ্চ কাৰিকৰী প্ৰয়োজনীয়তা আৰু কঠোৰ গুণগত নিয়ন্ত্ৰণৰ সৈতে তীখাৰ গঠন নিৰ্মাণৰ মূল পদ্ধতি ৱেল্ডিং। সাধাৰণতে ব্যৱহৃত ৱেল্ডিং পদ্ধতিসমূহৰ ভিতৰত স্বয়ংক্ৰিয় ডুব যোৱা চাপ ৱেল্ডিং, CO2 গেছ ৰক্ষা কৰা ৱেল্ডিং আৰু ৰক্ষা কৰা ধাতুৰ চাপ ৱেল্ডিং আদি অন্তৰ্ভুক্ত। |
|
পোন কৰা |
ৱেল্ডিঙৰ সময়ত সৃষ্টি হোৱা তাপীয় চাপে উপাদানৰ বিকৃতি ঘটাব, যিটো মূল জ্যামিতিক আকৃতি পুনৰুদ্ধাৰ কৰিবলৈ পোন কৰি আঁতৰাই পেলাব লাগিব। সাধাৰণ পোন কৰা পদ্ধতিসমূহৰ ভিতৰত আছে যান্ত্ৰিকভাৱে পোন কৰা, শিখাৰ পোন কৰা আৰু সংযুক্ত পোন কৰা। একেটা স্থানতে গৰম কৰাটো তিনিবাৰতকৈ অধিক কৰিব নালাগে, আৰু অতিমাত্ৰা গৰম কৰাটো কঠোৰভাৱে নিষিদ্ধ। |
|
পৰিদৰ্শন |
সমগ্ৰ উৎপাদন প্ৰক্ৰিয়াটোৰ মাজেৰে চলি থকা পৰিদৰ্শনে পণ্যৰ মানদণ্ডৰ বাবে এক মূল নিশ্চয়তা হিচাপে কাম কৰে। পৰ্যায়ক্ৰমে পৰিদৰ্শনে মূলতঃ কেঁচামাল পৰিদৰ্শন, প্ৰক্ৰিয়াৰ ভিতৰত পৰিদৰ্শন আৰু ৱেল্ডিঙৰ পিছৰ পৰিদৰ্শন সামৰি লয়। ৱেল্ডৰ ভিতৰত ফাট আৰু অসম্পূৰ্ণ সংযোজনৰ দৰে মাৰাত্মক দোষৰ অনুমতি দিয়া নহয়। |
|
আৱৰণ |
আৱৰণে তীখাৰ গঠনৰ বাবে জাৰণ বিৰোধী আৰু অগ্নি সুৰক্ষা প্ৰদান কৰে। প্ৰামাণিক আৱৰণ ব্যৱস্থাটো তিনিটা স্তৰৰে গঠিত: জিংক সমৃদ্ধ ইপক্সি প্ৰাইমাৰ, ইপক্সি মাইকেচিয়াছ আইৰণৰ মধ্যৱৰ্তী আৱৰণ আৰু পলিয়ুৰেথেন বা ফ্ল'ৰ'কাৰ্বন টপকোট। একাধিক পাতল আৱৰণত অগ্নি প্ৰতিৰোধী আৱৰণ প্ৰয়োগ কৰিব লাগিব। আৱৰণৰ কামৰ বাবে পৰিৱেশৰ উষ্ণতা ৫ ডিগ্ৰী চেলছিয়াছতকৈ কম হ’ব নালাগে, আপেক্ষিক আৰ্দ্ৰতা ৮৫%তকৈ বেছি হ’ব নালাগে আৰু তীখাৰ পৃষ্ঠৰ উষ্ণতা শিশিৰ বিন্দুতকৈ কমেও ৩ ডিগ্ৰী চেলছিয়াছ বেছি হ’ব নালাগে। |
|
ফেক্টৰীৰ পৰা ডেলিভাৰী |
ডেলিভাৰী হৈছে তীখাৰ গঠন নিৰ্মাণৰ অন্তিম পদক্ষেপ। চূড়ান্ত পৰিদৰ্শনত উত্তীৰ্ণ হোৱা উপাদানসমূহক একক ক্ৰমিক নম্বৰ আৰু চিহ্ন প্ৰদান কৰা হ’ব। উপাদানসমূহক সংস্থাপন ক্ৰম অনুসৰি গোটসমূহত বাণ্ডল কৰা হব। আৱৰণৰ আঁচোৰ ৰোধ কৰিবলৈ উপাদানসমূহৰ মাজত কাঠৰ ব্লক বা ৰবৰৰ গেছকেট ৰাখিব লাগে। |
IV. আধুনিক তীখা গঠন উৎপাদন প্ৰযুক্তিৰ উন্নয়নৰ প্ৰৱণতা
আধুনিক তীখাৰ গঠনউৎপাদনৰ নিখুঁততা আৰু কাৰ্যক্ষমতা উন্নত কৰিবলৈ উৎপাদন ক্ৰমান্বয়ে বুদ্ধিমান আৰু যান্ত্ৰিক হৈ পৰিছে। সংখ্যাগত নিয়ন্ত্ৰণ প্ৰযুক্তি, স্বয়ংক্ৰিয় ৱেল্ডিং, বিম প্ৰয়োগ আৰু প্ৰি-এছেম্বলিৰ বাবে ভাৰ্চুৱেল চিমুলেচনে উদ্যোগটোৰ ভৱিষ্যতৰ উন্নয়নৰ ধাৰাক প্ৰতিনিধিত্ব কৰে।
তীখাৰ গঠন উৎপাদন হৈছে ঘনিষ্ঠভাৱে সংযুক্ত প্ৰক্ৰিয়া, উচ্চ নিখুঁততাৰ প্ৰয়োজনীয়তা আৰু কঠোৰ গুণগত নিয়ন্ত্ৰণৰ বৈশিষ্ট্যযুক্ত এক সম্পূৰ্ণ ব্যৱস্থা। বিন্যাসৰ পৰা আৰম্ভ কৰি আৱৰণলৈকে প্ৰতিটো পদ্ধতিয়ে সম্পূৰ্ণ সামগ্ৰীৰ মানদণ্ডত প্ৰত্যক্ষভাৱে প্ৰভাৱ পেলায়। বুদ্ধিমান প্ৰযুক্তিৰ ব্যাপক প্ৰয়োগৰ লগে লগে তীখাৰ গঠনৰ বাবে কঠোৰ মানদণ্ড গ্ৰহণ কৰা হ’ব, যাৰ ফলত সামগ্ৰীৰ মানদণ্ড অধিক উন্নত হ’ব।
Related News
- ষ্টীল ফ্ৰেম ঘোঁৰাৰ স্থিৰ নিৰ্মাণৰ বাবে উপযুক্ত আকাৰ কেনেকৈ নিৰ্বাচন কৰিব?
- অন-ছাইট ষ্টীল ষ্ট্ৰাকচাৰ এছেম্বলি + অখণ্ড উত্তোলন নিৰ্মাণ কাৰ্য্যপ্ৰবাহ + মূল বিবেচনা
- আধুনিক জীৱনৰ বাবে ডাবল লেয়াৰ প্ৰিফেব ষ্টীল ফ্ৰেম হাউচ কনষ্ট্ৰাকচন কিয় বাছি ল'ব?
- তীখা গঠন কাৰখানা ভৱনৰ ডিজাইন আৰু নিৰ্মাণৰ বাবে নটা মূল কথা
- তীখাৰ গঠন কুকুৰা চেড নিৰ্মাণে হাঁহ-কুকুৰা পামৰ পৰিচালনা কেনেকৈ উন্নত কৰিব পাৰে?
- "ইঞ্জিন-শৈলী" ঔদ্যোগিক অট্টালিকা: ৩ মহলীয়া কাৰ্যালয়টো ষ্টীলৰ হ'ব লাগে নে কংক্ৰিটৰ হ'ব লাগে?
মোক এটা বাৰ্তা দিয়ক